

बहुलक प्रसंस्करण में ट्विन - स्क्रू एक्सट्रूडर तकनीक
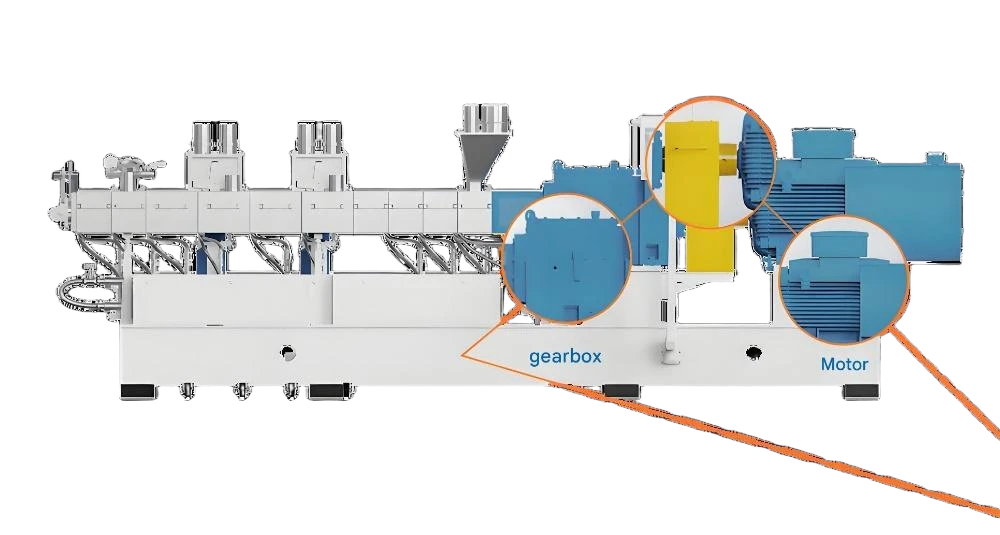
ट्विन - स्क्रू एक्सट्रूडर आधुनिक बहुलक प्रसंस्करण में एक आधारशिला तकनीक का प्रतिनिधित्व करता है, विशेष रूप से पॉलीथीन सामग्री के दाने में। एक्सट्रूडिंग मैन्युफैक्चरिंग प्रक्रिया में तापमान मापदंडों का सटीक नियंत्रण सीधे उत्पाद की गुणवत्ता, उत्पादन दक्षता और परिचालन स्थिरता को निर्धारित करता है। विभिन्न बैरल क्षेत्रों में तापमान सेटिंग्स को समझना और अनुकूलन करना थर्मल गिरावट और ऊर्जा की खपत को कम करते हुए लगातार गोली की गुणवत्ता को प्राप्त करने के लिए महत्वपूर्ण है।
चाबी छीनना
तापमान नियंत्रण सीधे उत्पाद की गुणवत्ता, दक्षता और स्थिरता को प्रभावित करता है
बैरल ज़ोनिंग पूरी प्रक्रिया में प्रगतिशील हीटिंग/कूलिंग के लिए अनुमति देता है
HDPE और LDPE को उनके गुणों के आधार पर अलग -अलग तापमान प्रोफाइल की आवश्यकता होती है
उन्नत नियंत्रण प्रणाली उतार -चढ़ाव को कम करती है और स्थिरता में सुधार करती है
ट्विन - स्क्रू एक्सट्रूडर कंट्रोल सिस्टम का अवलोकन
एक जुड़वां - स्क्रू एक्सट्रूडर का विशिष्ट नियंत्रण कक्ष कई आवश्यक घटकों को शामिल करता है जो ऑपरेटरों को दानेदार प्रक्रिया पर सटीक नियंत्रण बनाए रखने में सक्षम बनाते हैं। इन घटकों में मुख्य प्रारंभ बटन, आपातकालीन स्टॉप बटन, कूलिंग ऑयल पंप सक्रियण बटन, मुख्य मोटर स्पीड कंट्रोल नॉब, फीडिंग मोटर स्पीड कंट्रोल नॉब और तापमान सेटिंग बटन शामिल हैं। प्रत्येक तत्व एक्सट्रूडिंग मैन्युफैक्चरिंग प्रक्रिया के सुचारू संचालन को सुनिश्चित करने में महत्वपूर्ण भूमिका निभाता है।
नियंत्रण कक्ष डिजाइन इंजीनियरिंग विकास के दशकों को दर्शाता है, जहां उपयोगकर्ता इंटरफ़ेस अनुकूलन कार्यात्मक आवश्यकताओं के साथ संतुलित किया गया है। आधुनिक ट्विन - स्क्रू एक्सट्रूडर अक्सर डिजिटल डिस्प्ले की सुविधा देते हैं जो वास्तविक - बैरल तापमान, स्क्रू स्पीड, टॉर्क मान और सामग्री थ्रूपुट दरों पर समय प्रतिक्रिया प्रदान करते हैं। यह व्यापक निगरानी क्षमता ऑपरेटरों को इष्टतम स्थितियों से विचलन होने पर तत्काल समायोजन करने की अनुमति देती है।

नियंत्रण कक्ष घटक
मुख्य नियंत्रण
स्टार्ट/स्टॉप और इमरजेंसी फ़ंक्शंस
तापमान नियंत्रण
ज़ोन - विशिष्ट सेटिंग्स
गति नियंत्रण
मोटर और खिला विनियमन
निगरानी
वास्तविक - समय प्रक्रिया डेटा
तापमान ज़ोनिंग और थर्मल प्रबंधन
एक जुड़वां - स्क्रू एक्सट्रूडर का बैरल कई हीटिंग ज़ोन में विभाजित होता है, आमतौर पर छह या अधिक, प्रत्येक स्वतंत्र रूप से प्रसंस्करण लंबाई के साथ एक इष्टतम तापमान प्रोफ़ाइल बनाने के लिए नियंत्रित किया जाता है। थर्मल प्रबंधन के लिए यह खंडित दृष्टिकोण एक्सट्रूडिंग मैन्युफैक्चरिंग प्रक्रिया के लिए मौलिक है, क्योंकि यह बहुलक सामग्री के प्रगतिशील हीटिंग या कूलिंग के लिए अनुमति देता है क्योंकि यह विभिन्न प्रसंस्करण चरणों के माध्यम से चलता है।

क्षेत्र द्वारा प्रसंस्करण चरण
क्षेत्र 1-2:
समय से पहले पिघलने को रोकने और उचित ठोस संदेश सुनिश्चित करने के लिए कम तापमान।
क्षेत्र 3-4:
पिघलने और मिश्रण को बढ़ावा देने के लिए तापमान धीरे -धीरे बढ़ता है।
क्षेत्र 5-6:
मरने के माध्यम से सामग्री से बाहर निकलने से पहले पूर्ण पिघलने और होमोजेनाइजेशन सुनिश्चित करने के लिए उच्चतम तापमान।
ज़ोन के पार तापमान ढाल को सावधानी से इंजीनियर किया जाता है, जो कि ठोस छर्रों से पूरी तरह से पिघले हुए राज्य में बहुलक संक्रमण से मेल खाता है, प्रत्येक चरण में इष्टतम प्रसंस्करण स्थितियों को सुनिश्चित करता है।
प्रारंभिक क्षेत्रों (1-2 पदों) में, समय से पहले पिघलने को रोकने और उचित ठोस संदेश सुनिश्चित करने के लिए कम तापमान बनाए रखा जाता है। जैसे-जैसे सामग्री 3-4 के माध्यम से आगे बढ़ती है, तापमान धीरे-धीरे पिघलने और मिश्रण को बढ़ावा देने के लिए बढ़ता है। अंतिम क्षेत्र (5-6) आम तौर पर मरने के माध्यम से सामग्री से बाहर निकलने से पहले पूर्ण पिघलने और होमोजेनाइजेशन सुनिश्चित करने के लिए उच्चतम तापमान बनाए रखते हैं।
पीई दाने के लिए विशिष्ट तापमान सेटिंग्स

HDPE प्रसंस्करण पैरामीटर
HDPE दाने के लिए, तापमान प्रोफ़ाइल छह बैरल क्षेत्रों में सावधानीपूर्वक कैलिब्रेटेड प्रगति का अनुसरण करता है। प्रारंभिक क्षेत्र (1-2) क्रमशः 150-160 डिग्री और 160-170 डिग्री पर संचालित होते हैं, जो थर्मल शॉक के बिना सामग्री को नरम करने के लिए पर्याप्त गर्मी प्रदान करते हैं। ज़ोन 3-4 170-175 डिग्री और 175-180 डिग्री तक बढ़ते हैं, जो ठोस से पिघले हुए राज्य में संक्रमण को सुविधाजनक बनाते हैं। प्रगति जोन 5-6 के साथ जारी है, जो 180-185 डिग्री और 185-190 डिग्री तक पहुंचती है, जिससे पूर्ण पिघलने और इष्टतम प्रवाह गुण सुनिश्चित होते हैं।
एचडीपीई के लिए डाई ज़ोन के तापमान को और भी उच्च सेटिंग्स की आवश्यकता होती है, जो शुरुआती मरने वाले वर्गों में 190-195 डिग्री से लेकर मध्य खंडों में 200-220 डिग्री तक, अंतिम मरने के तापमान के साथ 210-220 डिग्री पर बनाए रखा गया है। ये ऊंचा तापमान मरने वाली प्लेटों के माध्यम से उचित प्रवाह सुनिश्चित करता है और अत्यधिक दबाव बिल्डअप को रोकता है जो एक्सट्रूडिंग मैन्युफैक्चरिंग प्रक्रिया से समझौता कर सकता है।
LDPE प्रसंस्करण पैरामीटर
एलडीपीई प्रसंस्करण को इसकी विभिन्न आणविक संरचना और थर्मल गुणों के कारण थोड़ा कम तापमान की आवश्यकता होती है। बैरल तापमान की प्रगति ज़ोन 1 में 140-150 डिग्री से शुरू होती है, जो ज़ोन 2 में 150-160 डिग्री तक बढ़ जाती है। ज़ोन 3-4 क्रमशः 160-170 डिग्री और 170-175 डिग्री पर संचालित होते हैं, जबकि ज़ोन 5-6 175-180 डिग्री और 180-185 डिग्री बनाए रखते हैं। यह जेंटलर तापमान प्रोफ़ाइल LDPE के निचले पिघलने बिंदु और थर्मल गिरावट के प्रति अधिक संवेदनशीलता को दर्शाता है।
एलडीपीई के लिए डाई ज़ोन का तापमान दिलचस्प विविधताएं दिखाते हैं, अधिकांश वर्गों के साथ 185-190 डिग्री बनाए रखते हैं, सिवाय अंतिम क्षेत्र को छोड़कर जो 170-180 डिग्री तक गिरता है। अंतिम चरण में यह तापमान में कमी से मरने में मदद मिलती है और एक्सट्रूडिंग मैन्युफैक्चरिंग प्रक्रिया के दौरान गोली काटने की विशेषताओं में सुधार होता है।

HDPE बनाम LDPE प्रसंस्करण तुलना
| क्षेत्र | एचडीपीई तापमान सीमा (डिग्री) | एलडीपीई तापमान सीमा (डिग्री) | प्रसंस्करण उद्देश्य |
|---|---|---|---|
| बैरल 1 | 150-160 | 140-150 | प्रारंभिक हीटिंग, ठोस संदेश |
| बैरल 2 | 160-170 | 150-160 | लगातार संवाद, प्रारंभिक नरम |
| बैरल 3 | 170-175 | 160-170 | पिघलने की शुरुआत, प्रारंभिक मिश्रण |
| बैरल 4 | 175-180 | 170-175 | निरंतर पिघलना, गहन मिश्रण |
| बैरल 5 | 180-185 | 175-180 | पूरा पिघलना, समरूपता |
| बैरल 6 | 185-190 | 180-185 | अंतिम पिघल कंडीशनिंग |
| मरना | 190-220 | 170-190 | प्रवाह अनुकूलन, गोली का निर्माण |
तापमान चयन को प्रभावित करने वाले कारक

सामग्री गुण
उचित तापमान सेटिंग्स का चयन विशिष्ट ग्रेड और पॉलीइथाइलीन के गुणों पर बहुत अधिक निर्भर करता है। आणविक भार वितरण, पिघल प्रवाह सूचकांक, और एडिटिव पैकेज सभी इष्टतम प्रसंस्करण तापमान को प्रभावित करते हैं।
उच्च आणविक भार के लिए ऊंचे तापमान की आवश्यकता होती है
प्रसंस्करण एड्स कम तापमान संचालन की अनुमति दे सकता है
Additive पैकेज थर्मल स्थिरता को प्रभावित करते हैं

पेंच विन्यास
पेंच डिजाइन यांत्रिक कतरनी के माध्यम से गर्मी उत्पादन को काफी प्रभावित करता है। उच्च - शीयर स्क्रू तत्व पर्याप्त चिपचिपा ताप उत्पन्न करते हैं, संभावित रूप से कम बैरल तापमान सेटिंग्स के लिए अनुमति देते हैं।
उच्च - कतरनी तत्व अधिक घर्षण गर्मी उत्पन्न करते हैं
कम - कतरनी कॉन्फ़िगरेशन को उच्च बाहरी हीटिंग की आवश्यकता हो सकती है
यांत्रिक और थर्मल ऊर्जा के बीच संतुलन महत्वपूर्ण है

उत्पादन दर
उच्च थ्रूपुट दरें प्रत्येक बैरल ज़ोन में निवास समय को कम करती हैं, संभवतः उपलब्ध प्रसंस्करण समय के भीतर पूर्ण पिघलने को सुनिश्चित करने के लिए ऊंचे तापमान की आवश्यकता होती है।
उच्च दरों में बढ़े हुए तापमान की आवश्यकता हो सकती है
कम दर कम तापमान सेटिंग्स की अनुमति दे सकती है
निवास का समय सीधे थर्मल एक्सपोज़र को प्रभावित करता है
अनुसंधान अंतर्दृष्टि
"प्रसंस्करण तापमान और बहुलक गिरावट के बीच संबंध एक अरेहेनियस - प्रकार समीकरण का अनुसरण करता है, जहां प्रसंस्करण तापमान में 10 डिग्री की वृद्धि थर्मल गिरावट की दर को दोगुना कर सकती है, एक्सट्रूज़न प्रोसेसिंग के दौरान पॉलीमर गुणों को बनाए रखने में सटीक तापमान नियंत्रण के महत्वपूर्ण महत्व पर जोर देती है"
स्मिथ एट अल।, 2023, पॉलिमर इंजीनियरिंग के जर्नल, वॉल्यूम . 43, पीपी . 234-245, https://doi.org/10.1515/polyeng-2023-0045
उन्नत तापमान नियंत्रण रणनीतियाँ
प्रोफ़ाइल अनुकूलन तकनीक
आधुनिक ट्विन - स्क्रू एक्सट्रूडर परिष्कृत तापमान नियंत्रण एल्गोरिदम को नियोजित करते हैं जो सरल सेटपॉइंट विनियमन से परे जाते हैं। कैस्केड नियंत्रण प्रणाली भविष्य कहनेवाला नियंत्रण प्रदान करने के लिए कई तापमान सेंसर को एकीकृत करती है, सामग्री प्रवाह दरों और पेंच गति के आधार पर तापमान में परिवर्तन की आशंका है। यह उन्नत दृष्टिकोण एक्सट्रूडिंग मैन्युफैक्चरिंग प्रक्रिया के दौरान तापमान में उतार -चढ़ाव को कम करता है, जिसके परिणामस्वरूप अधिक सुसंगत उत्पाद गुणवत्ता होती है।
शीतलन तंत्र एकीकरण
जबकि हीटिंग पिघलने और प्रसंस्करण के लिए आवश्यक है, ओवरहीटिंग और गिरावट को रोकने के लिए नियंत्रित शीतलन समान रूप से महत्वपूर्ण है। बैरल कूलिंग सिस्टम, आमतौर पर पानी या तेल परिसंचरण का उपयोग करते हुए, सटीक तापमान नियंत्रण को बनाए रखने के लिए हीटिंग तत्वों के साथ मिलकर काम करते हैं। कूलिंग सिस्टम को विशेष रूप से उच्च - गति संचालन में यांत्रिक कतरनी द्वारा उत्पन्न अतिरिक्त गर्मी को हटाने के लिए तेजी से प्रतिक्रिया करनी चाहिए।
डाई ज़ोन तापमान प्रबंधन
डाई ज़ोन को विशेष ध्यान देने की आवश्यकता है क्योंकि यह पेलेटाइजेशन से पहले भौतिक गुणों को प्रभावित करने के अंतिम अवसर का प्रतिनिधित्व करता है। मरने वाले चेहरे पर तापमान ग्रेडिएंट असमान प्रवाह का कारण बन सकते हैं, जिससे गोली के आकार में भिन्नता और गुणवत्ता के मुद्दे हो सकते हैं। यूनिफ़ॉर्म डाई हीटिंग, जिसे अक्सर कई हीटिंग ज़ोन और सावधान इन्सुलेशन के माध्यम से प्राप्त किया जाता है, एक्सट्रूडिंग मैन्युफैक्चरिंग प्रक्रिया में लगातार गोली उत्पादन के लिए आवश्यक है।

आधुनिक नियंत्रण विशेषताएं
भविष्य कहनेवाला तापमान नियंत्रण
प्रक्रिया चर के आधार पर परिवर्तनों का अनुमान लगाता है
अनुकूली एल्गोरिथ्म
सामग्री प्रतिक्रिया के आधार पर मापदंडों को समायोजित करें
बहु - सेंसर एकीकरण
व्यापक तापमान निगरानी
ऊर्जा अनुकूलन
हीटिंग और शीतलन दक्षता को संतुलित करता है
सुदूर निगरानी
नियंत्रण कक्ष से ओवरसाइट की अनुमति देता है
समस्या निवारण तापमान - संबंधित मुद्दे

सामान्य तापमान समस्याएं
शुरुआती क्षेत्रों में अपर्याप्त हीटिंग
खिलाने की समस्याओं और अधूरे पिघलने का कारण बनता है, जिसके परिणामस्वरूप अंतिम उत्पाद में असंबद्ध कण होते हैं।
बाद के क्षेत्रों में अत्यधिक तापमान
गिरावट, मलिनकिरण और आणविक भार में कमी का कारण हो सकता है।
तापमान में उतार -चढ़ाव
छर्रों में आयामी विविधता का कारण बन सकता है और डाउनस्ट्रीम प्रसंस्करण प्रदर्शन को प्रभावित कर सकता है।
असमान तापमान वितरण
असंगत पिघल गुणवत्ता और गोली की विशेषताओं में परिणाम।
नैदानिक दृष्टिकोण
व्यवस्थित तापमान प्रोफाइलिंग
हॉट स्पॉट या कोल्ड ज़ोन की पहचान करने के लिए इन्फ्रारेड कैमरों या एम्बेडेड थर्मोकॉल्स का उपयोग करना नियंत्रण कक्ष रीडिंग से स्पष्ट नहीं है।
तापमान माप को पिघलाएं
वास्तविक बहुलक तापमान बनाम बैरल दीवार के तापमान की तुलना करने के लिए बैरल के साथ विभिन्न बिंदुओं पर माप लेना।
ऐतिहासिक आंकड़ा विश्लेषण
पैटर्न और संभावित उपकरण मुद्दों की पहचान करने के लिए समय के साथ तापमान के रुझान की समीक्षा करना।
सुधारात्मक कार्रवाई
जब तापमान - संबंधित मुद्दे उत्पन्न होते हैं, तो समायोजन के लिए एक व्यवस्थित दृष्टिकोण आवश्यक है। छोटे वृद्धिशील परिवर्तन (2-5 डिग्री) को अलग-अलग क्षेत्रों में किया जाना चाहिए, जिससे सिस्टम के लिए पर्याप्त समय प्रभाव का आकलन करने से पहले स्थिर करने की अनुमति मिलती है। तापमान में परिवर्तन और उनके प्रभावों का प्रलेखन भविष्य के अनुकूलन प्रयासों के लिए एक ज्ञान आधार बनाने में मदद करता है।
वृद्धिशील समायोजन
प्रक्रिया के झटके से बचने के लिए छोटे 2-5 डिग्री परिवर्तन करें
स्थिरीकरण की अनुमति दें
सिस्टम प्रतिक्रिया के लिए पर्याप्त समय प्रदान करें
दस्तावेज़ परिवर्तन
रिकॉर्ड समायोजन और उनके परिणाम
चरों को अलग करें
स्पष्ट कार्य -कारण के लिए एक समय में एक पैरामीटर बदलें
ऊर्जा दक्षता विचार

गर्मी हानि न्यूनतमकरण
बैरल वर्गों का उचित इन्सुलेशन, डाई असेंबली, और ट्रांसफर लाइन्स गर्मी के नुकसान को कम करता है और तापमान स्थिरता में सुधार करता है। आधुनिक इन्सुलेशन सामग्री और तकनीक तापमान एकरूपता में सुधार करते हुए ऊर्जा की खपत को काफी कम कर सकती हैं। इन्सुलेशन सिस्टम का नियमित रखरखाव सुनिश्चित करता है कि एक्सट्रूडिंग मैन्युफैक्चरिंग प्रक्रिया में निरंतर दक्षता है।
अनुकूलित हीटिंग तत्व डिजाइन
इंडक्शन हीटिंग और सिरेमिक बैंड हीटर सहित उन्नत हीटिंग एलिमेंट कॉन्फ़िगरेशन, पारंपरिक प्रतिरोध हीटरों की तुलना में बेहतर दक्षता और प्रतिक्रिया समय प्रदान करते हैं। उपयुक्त हीटिंग तकनीक का चयन आवश्यक तापमान सीमा, हीटिंग दर आवश्यकताओं और ऊर्जा लागत सहित कारकों पर निर्भर करता है।
गर्मी वसूली प्रणालियाँ
अभिनव हीट रिकवरी सिस्टम कूलिंग सर्किट और मोटर ड्राइव से कचरे की गर्मी को कैप्चर करते हैं, कच्चे माल या अन्य पौधों की प्रक्रियाओं को प्रीहीट करने के लिए इस ऊर्जा को पुनर्निर्देशित करते हैं। ये सिस्टम इष्टतम प्रसंस्करण की स्थिति को बनाए रखते हुए एक्सट्रूडिंग मैन्युफैक्चरिंग प्रक्रिया में समग्र ऊर्जा खपत को काफी कम कर सकते हैं।
गुणवत्ता नियंत्रण और तापमान निगरानी
वास्तविक - समय निगरानी प्रणाली
आधुनिक ट्विन - स्क्रू एक्सट्रूडर व्यापक डेटा अधिग्रहण प्रणालियों को शामिल करते हैं जो तापमान मापदंडों की लगातार निगरानी और रिकॉर्ड करते हैं। ये सिस्टम सांख्यिकीय प्रक्रिया नियंत्रण, प्रवृत्ति विश्लेषण और भविष्य कहनेवाला रखरखाव शेड्यूलिंग को सक्षम करते हैं।
निरंतर तापमान लॉगिंग
स्वत: विचलन अलर्ट
एकीकृत प्रक्रिया विज़ुअलाइज़ेशन
तापमान सत्यापन प्रोटोकॉल
तापमान सेंसर का नियमित अंशांकन सटीक रीडिंग और विश्वसनीय नियंत्रण सुनिश्चित करता है। सत्यापन प्रोटोकॉल में स्वतंत्र तापमान माप और सिस्टम प्रतिक्रिया समय के सत्यापन के साथ नियंत्रण पैनल रीडिंग की तुलना शामिल होनी चाहिए।
संवेदक अंशांकन अनुसूची
स्वतंत्र सत्यापन
हीटिंग/शीतलन प्रतिक्रिया परीक्षण
प्रलेखन और ट्रेसबिलिटी
व्यापक तापमान रिकॉर्ड गुणवत्ता आश्वासन के लिए ट्रेसबिलिटी प्रदान करते हैं और प्रसंस्करण की स्थिति और उत्पाद गुणों के बीच सहसंबंध को सक्षम करते हैं। यह प्रलेखन विशेष रूप से विनियमित उद्योगों के लिए महत्वपूर्ण है।
पूरी प्रक्रिया लॉग
गुणवत्ता सहसंबंध विश्लेषण
नियामक अनुपालन समर्थन
उदाहरण तापमान निगरानी डैशबोर्ड
औसत बैरल तापमान
अंतिम बैच से 1.2 डिग्री
172.5 डिग्री
तापमान एकरूपता
0.3% सुधार
98.7%
प्रक्रिया स्थिरता सूचकांक
स्वीकार्य सीमा के भीतर (95-100)
96.2
ऊर्जा दक्षता
पिछले महीने से 2.1%
87%
इष्टतम एक्सट्रूडर तापमान नियंत्रण के लिए प्रमुख takeaways
सभी बैरल क्षेत्रों में सटीक तापमान नियंत्रण लगातार उत्पाद की गुणवत्ता को प्राप्त करने, उत्पादन दक्षता को अधिकतम करने और ट्विन - पॉलीइथिलीन ग्रैन्यूलेशन के लिए पेंच एक्सट्रूज़न प्रक्रियाओं में ऊर्जा की खपत को कम करने के लिए मौलिक है।
उचित तापमान प्रोफाइलिंग
ज़ोन - बहुलक प्रकार और प्रसंस्करण चरण के आधार पर विशिष्ट तापमान लागू करें
उन्नत नियंत्रण प्रणालियाँ
स्थिरता के लिए भविष्य कहनेवाला एल्गोरिदम और बहु - सेंसर एकीकरण का उपयोग करें
निरंतर निगरानी
वास्तविक - समय निरीक्षण और व्यापक डेटा लॉगिंग बनाए रखें
व्यवस्थित अनुकूलन
वृद्धिशील समायोजन को लागू करें और सभी प्रक्रिया परिवर्तनों का दस्तावेजीकरण करें